Каталог

Новости
3D-печать металлом в стоматологии
16.03.2023
Содержание
- 1. Что такое SLM?
- 2. Этапы лазерного спекания в стоматологии
- 3. TRUMPF TruPrint 1000
- 4. 3DLAM mid
- 5. 3DLAM mini
- 6. Farsoon FS121M
- 7. Riton d150 TI
Что такое SLM ?
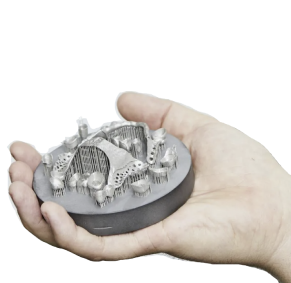
Начнем с того, что чехнология 3D-печати металлом стала широко применяться не только стоматологии , челюстной-лицевой хирургии ( далее ЧЛХ), эндопротезировании и других медицинских сферах. Изделие, полученное методом объемной печати металлом , отличается высокой детализацией , повышенной точностью и скоростью реализации : от модели до готового изделия.
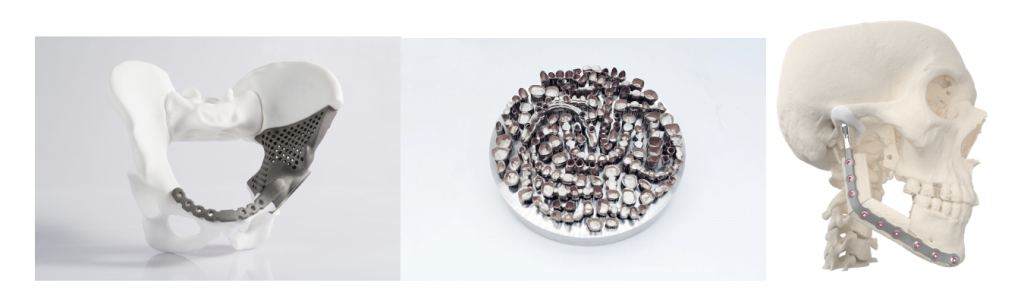
Применение 3D-печати расширило возможности для создания неразборных многоэлементных конструкций. Например, если ранее печать балок в стоматологии считалась сложным многоступенчатым процессом, то сейчас она стала более доступной ( дешевой и быстрой). Скорость производства моделей стала значительно выше, не требуются многочисленные подгонки и примерки, а вероятность ошибки при изготовлении ортопедической конструкции стремится к нулю.
Селективное лазерное плавления (СЛП) – одна из популярных технологий печати металлом в стоматологии. Для метода SLM (Selective Laser Melting) используются специальные композитные порошки: такие как : кобальт-хром, титан, нержавеющая сталь и другие. Основной порошок для печати в металлом в стоматологии был и остается кобальт-хром (Co-Cr).
Лазерное спекание в стоматологии проходит в несколько этапов:
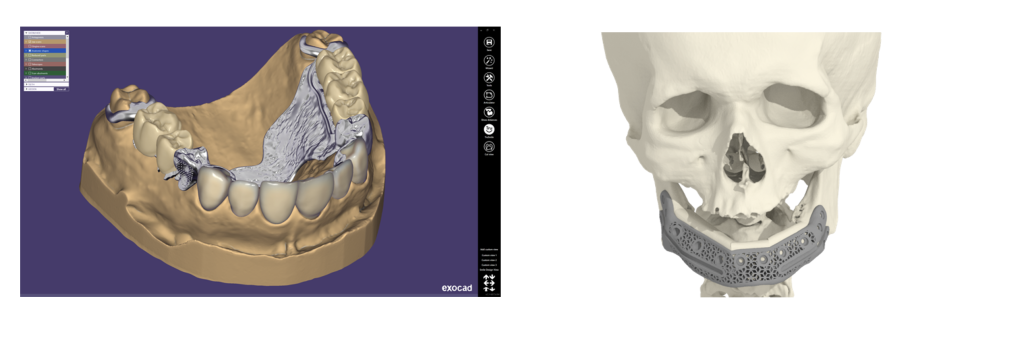
1. Все начинается с проектирования 3D-модели. Основой трехмерного конструирования является разработка CAD-модели будущего изделия в специализированном ПО. Самая популярная программа для моделирования в стоматологии является Exocad. В челюстной-лицевой хирургии- Dolphin. Так же используют и многие другие ПО в зависимости от задач и специфики медицинского направления.
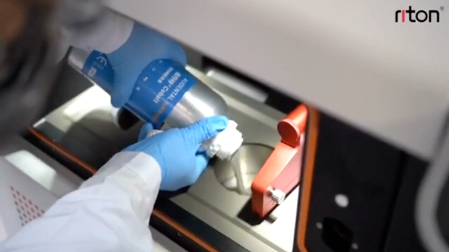
2. Далее, после загрузки принтера металлических порошком и создание инертной среды в камере построения газом ( это может быть аргон или азот, в зависимости от используемого металла), защищающий металлический порошок от окисления, летучести при разравнивании и исключает возможность взрыва, начинается сама 3д печать.
3. Весь процесс селективного лазерного плавления начинается с того, что порошок металла равномерно распределяется на зафиксированной плите слоем заданной толщины при помощи ракеля. Под действием сканирующего луча лазера порошок расплавляется, превращаясь в однородную массу и формируя слой будущего изделия. Послойное селективное лазерное сплавление металлического порошка под воздействием лазера повторяется слой за слоем.
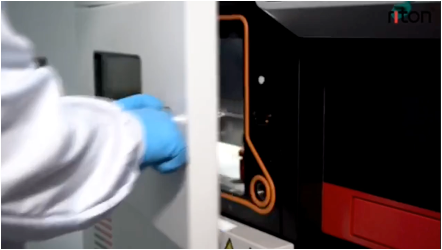
4. Удаление оставшегося порошка с модели. По завершению производства ( печати ) специальным пылесосом удаляют порошок с модели и вытаскивают платформу для дальнейшей постобработки напечатанного изделия. В большинстве случаем требуется термическая обработка изделиня прямо на платформе, для того чтобы снять напряжение с модели. Так как , если модель сразу снять с платформы, ее может в дальнейшем «повести»- изменится геометрия из-за не снятого напряжения в металле.
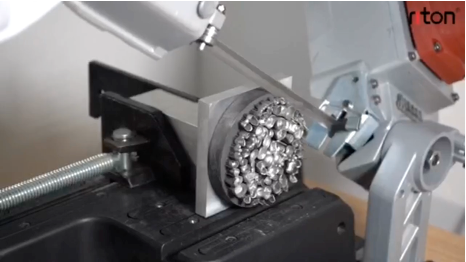
5. И самый последний этап постобработки – это снятие модели с платформы, удаление поддержек и очищение модели при помощи пескоструйного оборудования.
Полученные таким образом конструкции прочные и легкие, лишены внутренних дефектов и неровных краев. Они превосходят по качеству изделия, произведенные с помощью иных технологий – таких, как литье или фрезерование. Например это высокие показатели плотности: в 1,5 раза выше, чем при литье!- что дает более высокую прочность и отсутствие микротрещин.
Печать металлом в стоматологии позволяет изготовить различные ортопедические объекты:
· Высокие протяженные конструкции;
· Бюгельные протезы;
· Балочные конструкции;
· Коронки и имплантаты;
· Каркасы одиночных или мостовидных конструкций.
Технология SLM используется с применением различных типов металлических порошков. В ЧХЛ применяется преимущественно титан, но и набирает популярность в стоматологии печать титаном, который отличается исключительно высокой биосовместимостью и коррозийной стойкостью. Кроме того, вес имплантата из титана в два раза меньше, чем из кобальтохромового сплава.
Рассмотрим наиболее популярные модели 3D-принтеров по металлу, которые применяют в высокотехнологичных зуботехнических лабораториях :
TRUMPF TruPrint 1000
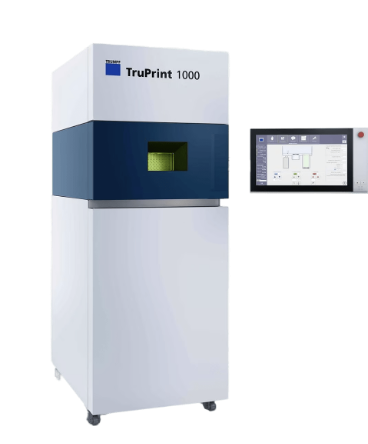
Этот стоматологический СЛМ-принтер штатно оснащен одним лазером мощностью 200 Вт. ( опционально можно установить 2-а лазера по 200 Вт- Мультилазер Fullfield ). Компактные габариты оборудования составляют 780 мм x 2050 мм x 1160 мм. Модель выделяет интуитивно понятный сенсорный экран, толщина слоя печати составляет 0,02–0,06 мм. Область построения модели 98 мм x 100 мм .
В качестве дополнительных особенностей (опций) можно отменить систему Multiplate – это автоматизированная система смены платформ для печати. Опция моторизованной оптики- это возможность выбора диаметра пятна лазера между 55 и 80 мкм - позволяет выбрать поверхность лучшего качества или более высокую скорость печати.Система позволяет параллельно распределять порошок ракелем и производить экспонирование лазером, что дополнительно повышает скорость работы. Защитным газом может служить азот или аргон. Немецкий производитель Trumpf поставляет промышленные 3D‑принтеры на рынок с 2010 года, и одно из производств находится. в Китае
В качестве дополнительных особенностей (опций) можно отменить систему Multiplate – это автоматизированная система смены платформ для печати. Опция моторизованной оптики- это возможность выбора диаметра пятна лазера между 55 и 80 мкм - позволяет выбрать поверхность лучшего качества или более высокую скорость печати.Система позволяет параллельно распределять порошок ракелем и производить экспонирование лазером, что дополнительно повышает скорость работы. Защитным газом может служить азот или аргон. Немецкий производитель Trumpf поставляет промышленные 3D‑принтеры на рынок с 2010 года, и одно из производств находится. в Китае
Плюсы:
1. Высокая скорость печати металлом
2. Возможность печати аморфными металлами
3. Компактные габариты
4. Возможность кастомизации оснащения принтера дополнительными опциями
Минусы:
1. В штатном комплекте отсутствует дополнительное оборудование для постобработки напечатанных моделей- необходимо докупать.
2. Небольшая область построения по сравнению с конкурентами
3. Все особенности ( Мультилазер Fullfield, Multiplate, «Преформа» и др.) не идут штатно и нужно докупать отдельно
4. Один из самых дорогих брендов- высокая цена
5. Европейский производитель- сложности с обслуживанием.
3DLAM mid
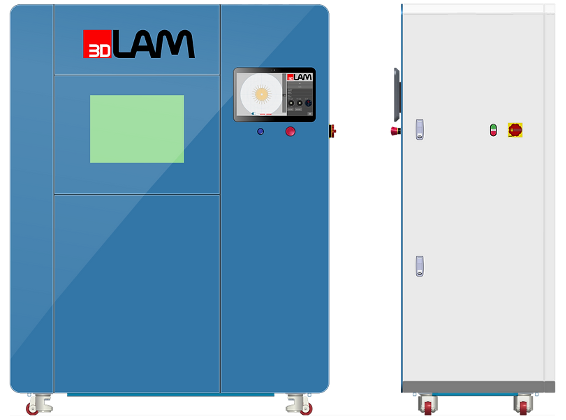
Российская компания 3DLAM постепенно набирает популярность на Российском рынке селективного лазерного плавления. Модель 3DLAM mid обеспечивает универсальную 3D-печать большим количеством материалов и многоцелевое использование- не только в стоматологии , но и промышленном секторе. Принтер объемной печати комплектуется интуитивно понятным программным обеспечением с возможностью кастомной прошивки. Производитель использует Лазеры IPG Photonics , которые имеют мощность 300/500. Вт(опционально). Область построения цилиндрическая и составляет 150мм х 220мм. Габариты установки – 1470х760х1890 мм. В качестве рециркулирующего газа используется аргон. Особенностей у данной модели не так много, как у немецкого бренда, но стоит отметить следующие плюсы:
1. Область построения
2. Возможность штатно печатать кобальтом, титаном и другими металлическими порошками
3. Средняя стоимость оборудования, по сравнению с большинством производителей SLM принтеров.
4. Производство РФ
Из минусов:
1. В штатном комплекте отсутствует дополнительное оборудование для постобработки напечатанных моделей- необходимо докупать.
2. Срок производства от 3 месяцев
3. Дополнительный функционал – увеличение мощности до 500Вт, установка второго лазера , увеличение области построения существенно увеличивает стоимость оборудования.
4. Небольшое количество поставленного оборудования
5. Нет возможности контроля размера лазерного пятна
3DLAM mini
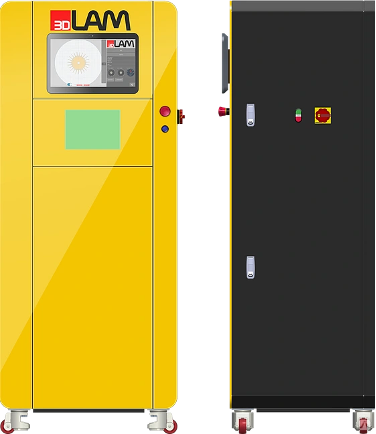
SLM-принтер для стоматологии 3DLAM mini, в отличие от предыдущей модели, имеет небольшую зону печати 90мм х 100мм. хорошо подходит для изготовления миниатюрных элементов. Поэтому его целесообразно использовать в малых стоматологических лабораториях и мастерских. Размеры принтера составляют всего 780х865х1850 мм. Он характеризуется небольшим расходом порошка и дешевле по стоимости, чем универсальная модель. Лазерная установка имеет мощность 300 Вт.
Если сравнивать ее с моделью MID, то из плюсов можно выделить:
1. Не высокая стоимость 3д принтера
2. Возможность штатно печатать кобальтом, титаном и другими металлическими порошками
3. Компактные размеры
4. Производство РФ
Из минусов:
1. Не большая область построения – не совсем подойдет для больших и средних лабораторий
2. В штатном комплекте отсутствует дополнительное оборудование для постобработки напечатанных моделей- необходимо докупать.
3. Срок производства от 3 месяцев
4. Дополнительный функционал – увеличение мощности до 500Вт, увеличение области построения существенно увеличивает стоимость оборудования.
5. Небольшое количество поставленного оборудования
6. Нет возможности контроля размера лазерного пятна
Farsoon FS121M
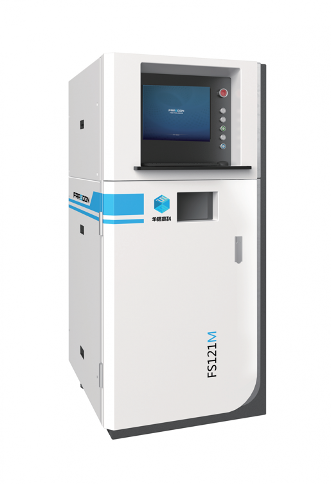
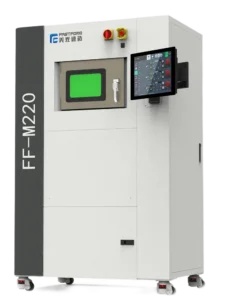
Топовый китайский производитель Farsoon. 3D-принтер FS121M оснащен волоконным Yb-лазером мощностью 200 Ватт и динамической системой сканирования. Размеры зоны построения 120x120x100мм. Эту компактную лазерную систему спекания также можно разместить в довольно ограниченном пространстве – ее габариты составляют всего 1000x780x1700 мм. Бренд-производитель Farsoon Technologies базируется в Китае. Ключевыми отличиями 3D-принтеров этого производителя являются открытые параметры программного обеспечения и полностью цифровая система сканирования. Скорость печати модели составляет до 10 мм/с. Защитной средой служит азот или аргон.
Плюсы данной системы:
1. Качественные комплектующие
2. Возможность контролировать размер лазерного луча
3. Размер области построения
4. Открытая система параметров печати
Из минусов:
1. Высокая стоимость, сравнимая с европейскими производителями
2. В штатном комплекте отсутствует дополнительное оборудование для постобработки напечатанных моделей- необходимо докупать.
Riton d150 TI
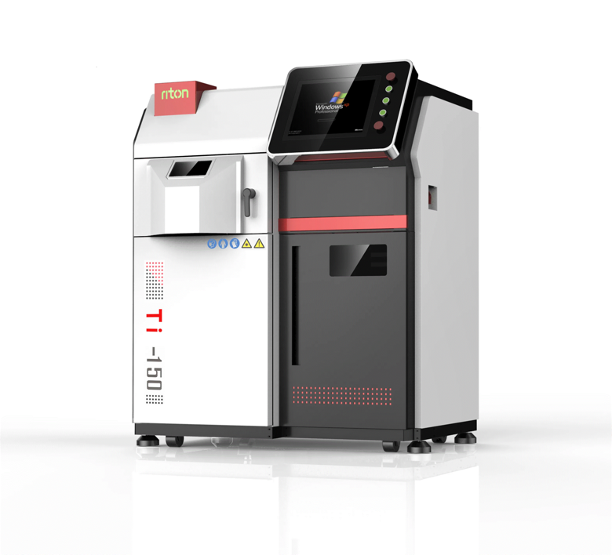
Компания Riton были первые в Китае, кто применил технологию 3D-печати для стоматологии и медицине. Она была основана в 1997 и на сегодняшний день выступает высокотехнологическим предприятием, которое специализируется на инновациях для стоматологической и медицинской промышленности. Одной из таких разработок стала модель Ритон Д150 TI – настоящая цифровая стоматологическая лаборатория. В ней используются самые продвинутые технологии от ведущих мировых брендов. Благодаря открытой системе материалов , есть возможность применения не только в стоматологии, но и челюстно-лицевой хирургии, эндопротезировании
Преимущества модели:
· Область построения цилиндрическая и составляет 150х110мм.
· Штатно мощность волоконного лазера IPG ( Германия) составляет 500 Вт , что позволяет печатать любыми металлическими порошками с высокой скоростью.
· Возможность контроля размера лазерного луча ( программа улучшенной печати)
· надежные европейские комплектующие, которые используются в топовых мировых брендах.
· скорость печати (14000мм/с) позволяет изготовить до 220 коронок за 4 часа;
· высокая точность печати – 0,002 дюйма (50 мкр);
· собственное программное обеспечение;
· печать толщиной слоя 20-100 мкр; Такая тол
· возможность дистанционного управления и мониторинга;
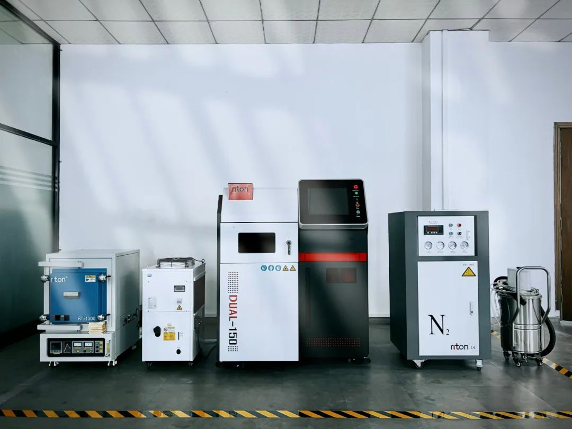
· Самая богатая комплектация , помимо самого 3д принтера , в комплект уже входит – муфельная печь, генератор азота, обрезная пила, специализированный пылесос для сбора порошка, оборудование для защиты оператора.
· открытая система материалов;
· невысокая цена (по сравнению с конкурентами).
Из недостатков:
1. Размеры оборудования подходят не для всех лабораторий
Металлическая 3D-печать позволила значительно расширить возможности производства в зуботехнической лаборатории. Она позволяет беречь время и материалы, создавая высокоточные изделия за короткий срок.
Стоматологический 3D-принтер Riton D150 позволит максимально ускорить рабочий процесс, обеспечивая максимальную точность для идеальной посадки изделия. Можно с уверенностью сказать, что это лучший СЛМ-принтер по соотношению показателей работы среди представленных в обзоре моделей.
Больше новостей
Нужна помощь по каталогу или услугам?
Консультируем по оборудованию, материалам и сервису.