Каталог

SLM: что это такое и чем отличается от SLS
23.10.2026
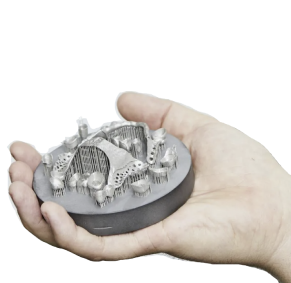
SLM что это: аббревиатура от Selective Laser Melting, то есть «селективное лазерное плавление». Лазер полностью расплавляет металлический порошок в нужных точках, слой за слоем, и из него вырастает плотная металлическая деталь. От SLS эта технология отличается главным: в SLM металл плавится, а в SLS порошок только спекается.
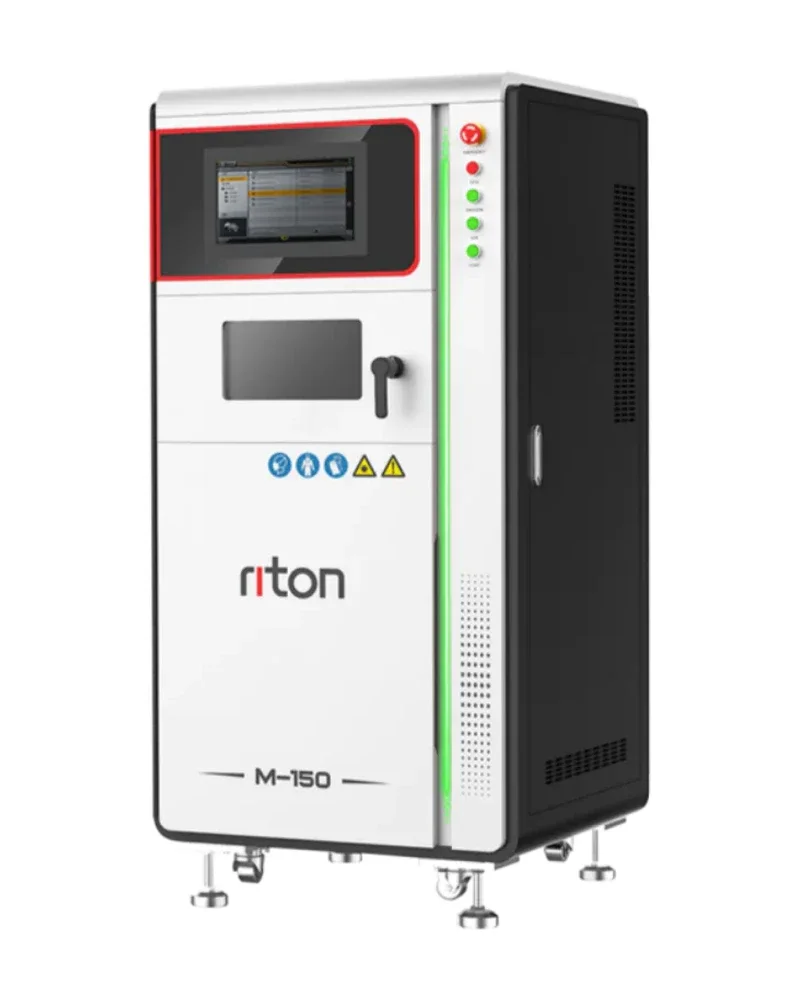
500 Втлазер Riton M-150
20-60 мкмслой Riton M-150
⌀150 × 140 ммкамера Riton M-150
10 шаговот модели до просева порошка
Главное в двух словах
SLM плавит
Лазер полностью расплавляет металлический порошок, и после застывания получается сплошная плотная деталь.
SLS спекает
Лазер лишь схватывает частицы по поверхности, между ними остаются поры. Обычно это полимерный порошок.
Газ вместо воздуха
Камеру продувают аргоном или азотом: кислород окислил бы расплав.
SLM: что это значит и как переводится
Что такое SLM, проще всего понять по расшифровке. Selective - «избирательное»: лазер идёт только по тем местам слоя, где должна быть деталь. Laser - «лазерное». Melting - «плавление». По-русски получается селективное лазерное плавление. Если вас интересует, что значит SLM на английском, перевод именно такой, а не «спекание».
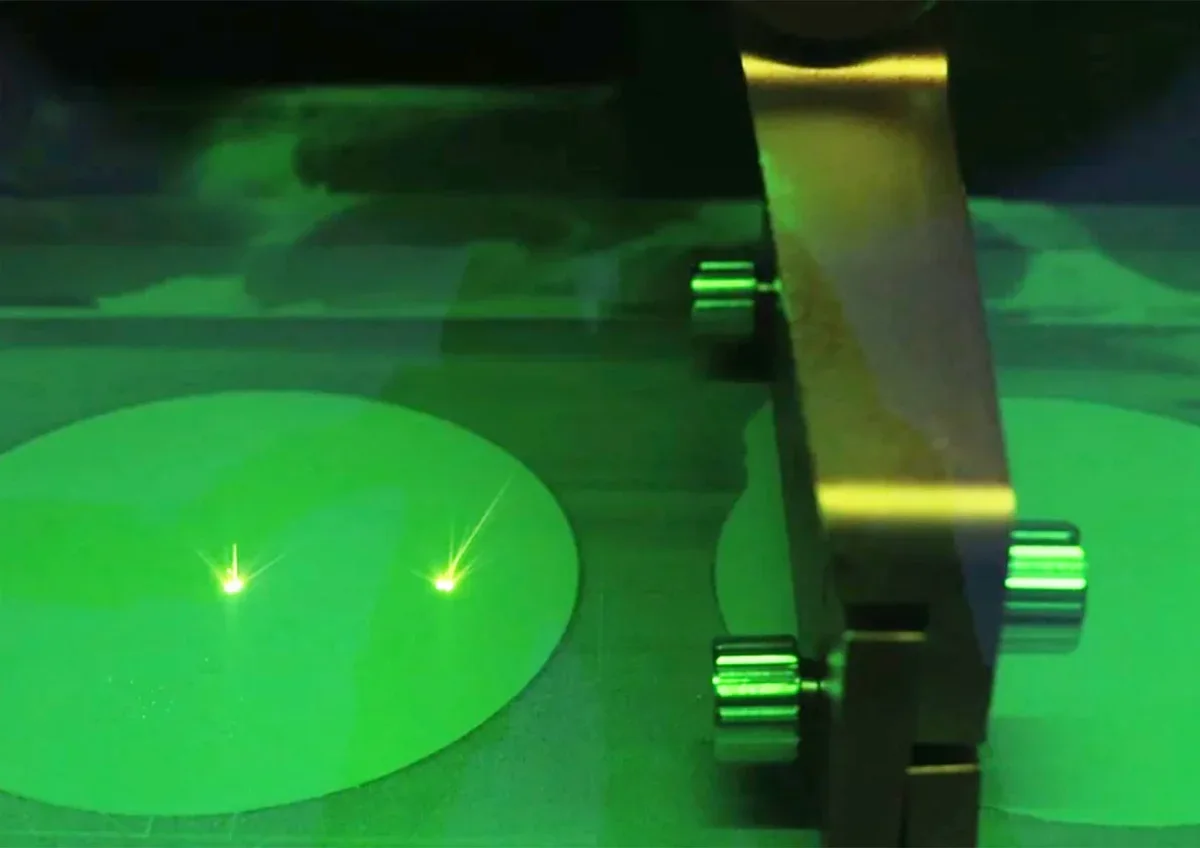
Суть процесса в трёх строках. В камере тонким ровным слоем лежит металлический порошок. Лазер проходит по сечению детали и расплавляет порошок целиком. Платформа опускается, наносится новый слой, и всё повторяется до готовой детали. Всё это идёт в камере, заполненной защитным газом, чтобы металл не окислялся.
Такой принтер относится к семейству технологий «сплавление в порошковом слое» (powder bed fusion). Это не литьё и не фрезеровка: деталь не вырезают из заготовки и не отливают в форму, а выращивают из порошка.
SLS и SLM: в чём различие
Различие между SLS и SLM упирается в то, что происходит с порошком. SLS - Selective Laser Sintering, селективное лазерное спекание. Лазер нагревает частицы настолько, что они схватываются по поверхности, но целиком не плавятся. Между частицами остаются поры. SLM плавит металл полностью, и после застывания получается сплошная масса.
Второе важное различие - материал. Под SLS чаще всего понимают печать полимерным порошком, обычно полиамидом, а не металлом. Это другой класс машин и другие задачи: прототипы, корпуса, функциональные пластиковые детали. SLM - это металл: кобальт-хром, титановые сплавы, стали.
| Что сравниваем | SLM | SLS |
|---|---|---|
| Что происходит с порошком | Полностью плавится и застывает | Спекается: частицы слипаются по поверхности |
| Типичные материалы | Металлы и сплавы: кобальт-хром, титан | Чаще всего полимеры, например полиамид |
| Плотность изделия | Практически сплошной металл | Остаётся пористость, которую нужно учитывать |
| Защитная атмосфера | Нужна: аргон или азот | Для полимерного порошка обычно не такая строгая |
| Поддержки | Нужны: деталь крепят к платформе и отводят тепло | Обычно не нужны, деталь держит неспёкшийся порошок |
| Где применяют | Металлические каркасы, коронки, бюгели, инструмент | Пластиковые прототипы и функциональные пластиковые детали |
Честно скажем: SLS-машин у нас нет. Это другая технология, и в каталоге Udentis её нет. Мы объясняем её только для того, чтобы вы не путали два похожих названия при выборе оборудования.
DMLS - это то же самое?
DMLS расшифровывается как Direct Metal Laser Sintering, «прямое металлическое лазерное спекание». По сути это тот же процесс, что и SLM: металлический порошок плавится лазером в защитной атмосфере. Разные производители называют его по-разному, а слово «спекание» в названии осталось исторически. Для выбора принтера важно не название в рекламе, а материал, мощность лазера и камера.
SLA и DLP - это не металл
Ещё две аббревиатуры, которые путают с SLM. SLA и DLP - технологии печати фотополимерной смолой, которую отверждает свет. Они не плавят металл. Такие принтеры нужны для моделей, шаблонов и капп, это отдельный раздел каталога: фотополимерные 3D-принтеры для стоматологии. Металл они не печатают.
Принцип работы SLM-принтера по шагам
Принцип работы принтера по металлу выглядит просто, но за ним стоит несколько этапов. Вот как проходит типичная печать.
- Модель и поддержки. В программе подготовки загружается 3D-модель каркаса или коронки, деталь ориентируется на платформе и получает поддержки. Они держат деталь и отводят тепло, без них металл поведёт.
- Засыпка и просеивание порошка. Порошок просеивают, чтобы убрать комки и посторонние включения, и загружают в принтер. Чистый сухой порошок - основа ровного слоя.
- Продувка камеры защитным газом. Из камеры вытесняют воздух аргоном или азотом. Кислород при плавлении металла опасен: он окисляет расплав.
- Печать. Ракель разравнивает слой, лазер плавит нужные участки, платформа опускается. Цикл повторяется сотни и тысячи раз.
- Остывание. Деталь вместе с платформой остывает в камере. Торопиться нельзя: резкий перепад температуры добавляет напряжений.
- Снятие с платформы. Платформу достают, очищают от лишнего порошка, деталь отделяют от основания.
- Термообработка для снятия напряжений. После печати в металле остаётся внутреннее напряжение от быстрого нагрева и охлаждения. Отжиг в печи его снимает, и каркас не ведёт.
- Отделение поддержек. Поддержки срезают или снимают механически. Места крепления потом зачищают.
- Пескоструй и обработка поверхности. Деталь обдувают абразивом и доводят до нужной шероховатости, затем полируют или готовят под облицовку.
- Просеивание остатка порошка. Порошок, который не расплавился, просеивают и используют повторно по правилам вашего производства.
Лазерное спекание в стоматологии: на деле это плавление
Когда в зуботехнической лаборатории говорят «лазерное спекание», обычно имеют в виду именно SLM. Слово «спекание» прижилось как бытовое название, отчасти из-за DMLS. Но в стоматологии металлические каркасы печатают плавлением: порошок кобальт-хрома расплавляется полностью, и получается плотный каркас.
Поэтому селективное лазерное плавление в стоматологии и «лазерное спекание» - это два названия одного процесса. Если вам предлагают «спекание» металла, ориентируйтесь не на термин, а на то, расплавляет ли лазер порошок. Для зубных каркасов нужна именно плотная структура.
SLM-печать каркасов и коронок
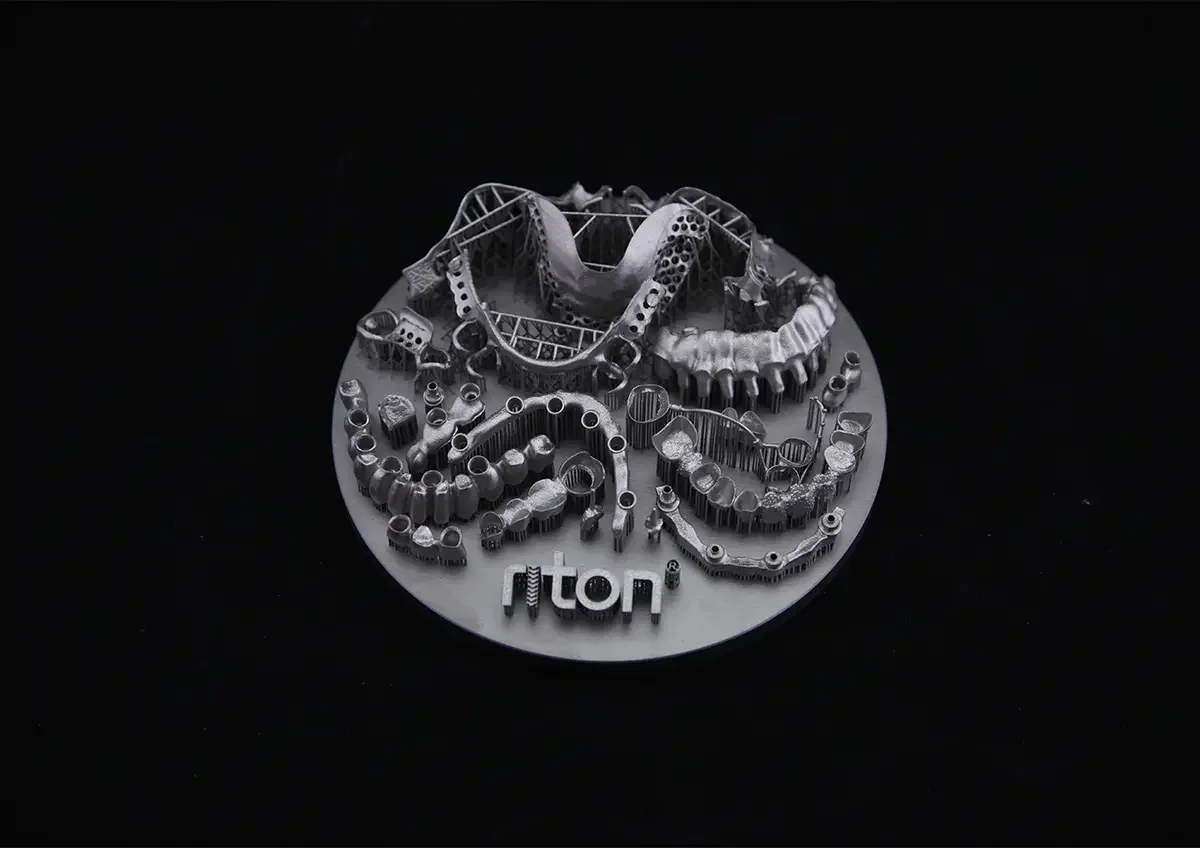
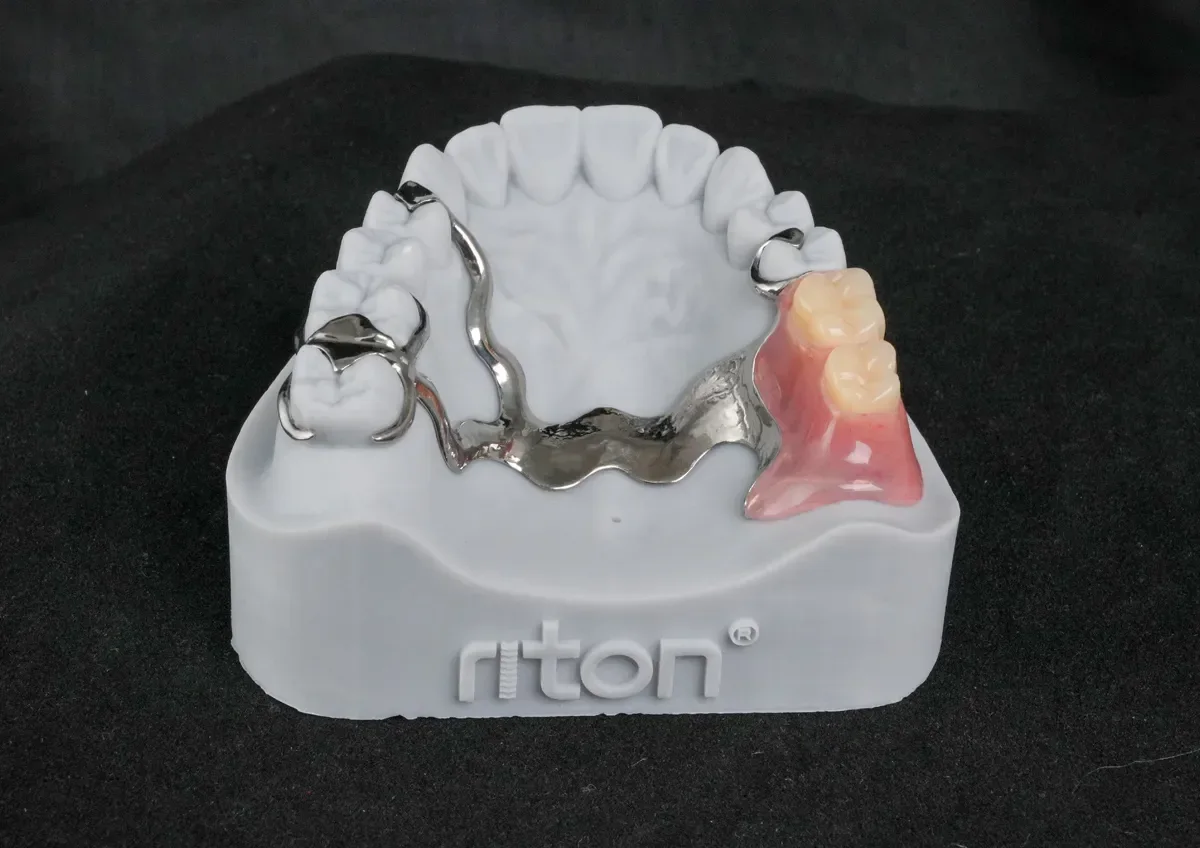
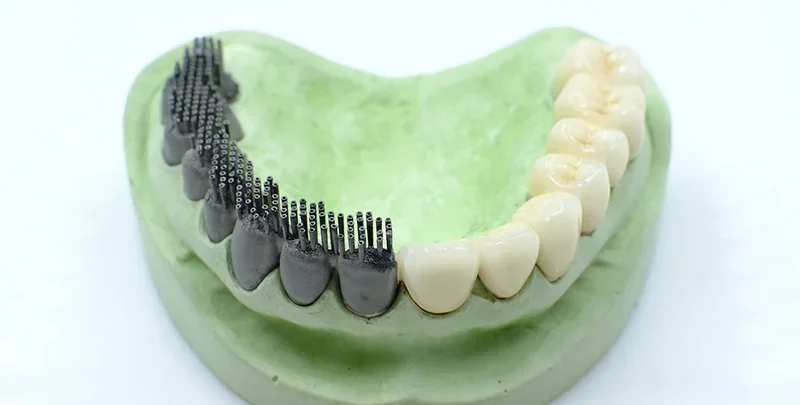
SLM-печать каркасов даёт лаборатории то, чего не даёт литьё. Каркасы и коронки из кобальт-хрома печатаются без восковой модели и литейной формы. Цифровая модель из программы сразу уходит в принтер. Нет этапов моделирования воском, паковки в массу и литья.
Что это даёт лаборатории на практике:
- Каркасы и коронки из кобальт-хрома без литья. Меньше ручных операций и факторов, влияющих на результат.
- Бюгельные протезы. Сложный каркас бюгеля печатается целиком по цифровой модели.
- Повторяемость. Одна и та же цифровая модель даёт один и тот же результат.
- Несколько изделий за цикл. На платформу ставится сразу несколько деталей.
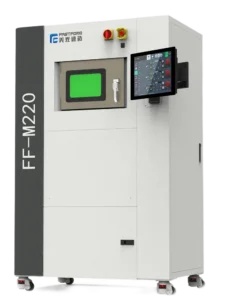
Подобрать технику можно в разделе SLM-принтеры для стоматологии. Если места в лаборатории немного, смотрите настольные SLM-принтеры. Общий раздел - SLM 3D-принтеры по металлу. Оборудование бренда Riton есть в нашей линейке.
Параметры на примере двух настольных моделей
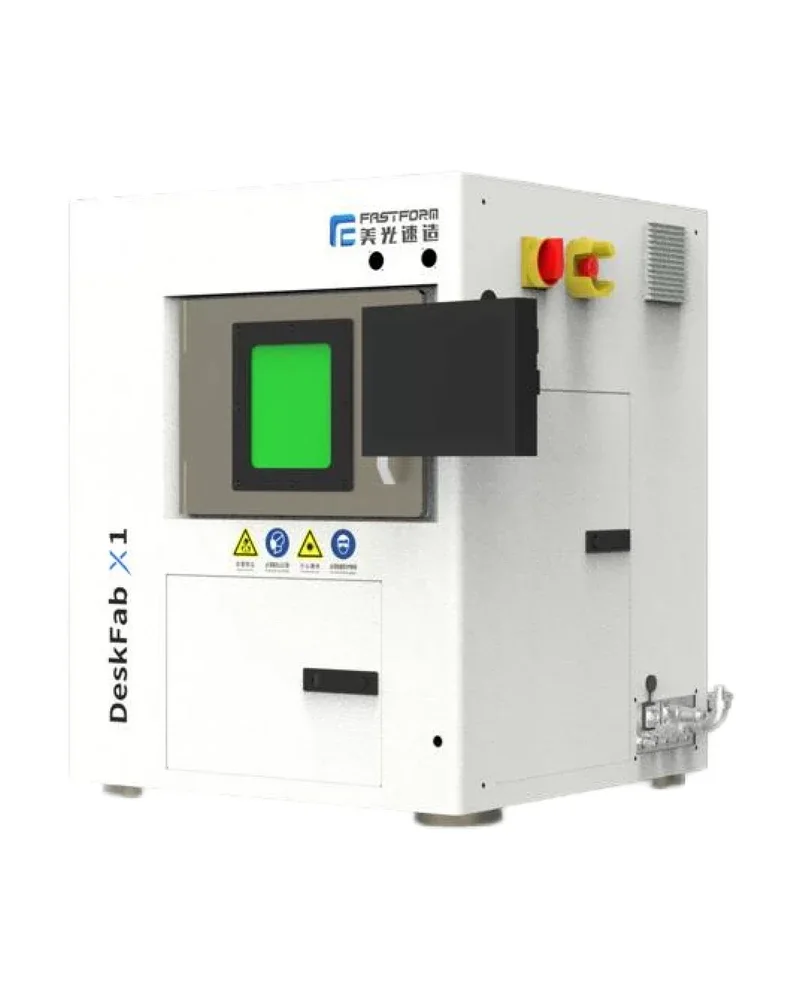
Чтобы не оставаться в теории, сравним две модели из нашего каталога. Обе печатают порошками кобальт-хрома и титана и работают в защитной атмосфере аргона или азота.
| Параметр | Riton M-150 | FastForm Deskfab X1 |
|---|---|---|
| Мощность лазера | 500 Вт | 300 Вт |
| Толщина слоя | 20-60 мкм | 20-80 мкм, регулируется |
| Камера построения | ⌀150 × 140 мм (с платформой) | ⌀100 × 80 мм (включая высоту платформы) |
| Материалы | Кобальт-хром, титан | Кобальт-хромовый и титановый сплавы, чистый титан |
| Защитный газ | Азот или аргон | Аргон или азот |
Порошки под такие принтеры собраны в разделе металлические порошки.
Честные ограничения технологии
SLM - не кнопка «сделать зубы». Перед покупкой стоит трезво оценить, что потребуется.
- Подготовка помещения. Нужны вытяжка, место под баллоны с газом и порядок хранения порошка. Тонкий металлический порошок требует аккуратности.
- Порошок - расходник. У него свои правила хранения, просеивания и повторного использования. Влага и посторонние частицы портят слой.
- Термообработка и постобработка. Печать - только часть цикла. Отжиг, снятие поддержек, пескоструй и полировка занимают время и требуют оборудования.
- Обучение персонала. Работа с порошком, газом и программой подготовки - отдельные навыки. Закладывайте период освоения.
- Допуск к медицинскому применению. Сертификация и регистрация - вопрос конкретной модели принтера и документов на неё. Мы не обещаем её в общем виде.
Часто задаваемые вопросы
SLM что это простыми словами?
Это 3D-печать металлом, при которой лазер плавит порошок слой за слоем. Расплавленный металл застывает, и получается плотная деталь. Название расшифровывается как Selective Laser Melting.
Чем SLM отличается от SLS?
В SLM металл плавится полностью, в SLS порошок только спекается, и остаются поры. Кроме того, SLS чаще используют с полимерами, а SLM - с металлами. SLS-принтеров в нашем каталоге нет.
DMLS и SLM - одно и то же?
По сути да: это один и тот же процесс плавления металлического порошка лазером. Название зависит от производителя. Слово «спекание» в DMLS осталось по историческим причинам.
Правда ли, что в стоматологии применяют лазерное спекание?
Так говорят в лабораториях, но технически каркасы из кобальт-хрома печатаются плавлением. «Спекание» прижилось как бытовое название. Для зубного каркаса важна плотная структура, которую даёт именно плавление.
Нужна ли для SLM-принтера защитная атмосфера?
Да. Камеру заполняют аргоном или азотом, чтобы расплавленный металл не окислялся. Именно поэтому рядом с принтером ставят баллоны с газом.
Нужны ли поддержки при SLM-печати?
Да. Они фиксируют деталь на платформе и отводят тепло. После печати поддержки отделяют, а места крепления зачищают.
Udentis - поставщик оборудования для 3D-печати в стоматологии и лабораториях. Доставка по всей России, гарантия и сервисная поддержка. Оставьте заявку на обратный звонок либо свяжитесь любым удобным способом - наши специалисты проконсультируют вас по всем интересующим вопросам.
Больше обзоров
3D-печать коронок и каркасов в стоматологии
3D-печать коронок идёт двумя путями: металлический каркас на SLM под керамику и фотополимерные временные коронки. Разбираем оба пути и что ещё печатают.
23.10.2026
Читать
Какой фотополимерный 3D-принтер выбрать для стоматологии
Как работает фотополимерная печать, чем LCD, DLP и SLA отличаются друг от друга и по каким признакам выбрать принтер клинике, лаборатории или ортодонтии.
23.10.2026
Читать
Кобальт-хром в стоматологии: сплав, порошок и 3D-печать
Что такое кобальт-хром, чем печать отличается от литья, как выбрать порошок и фракцию для SLM и когда лучше титан.
23.10.2026
Читать
Нужна помощь по каталогу или услугам?
Консультируем по оборудованию, материалам и сервису.